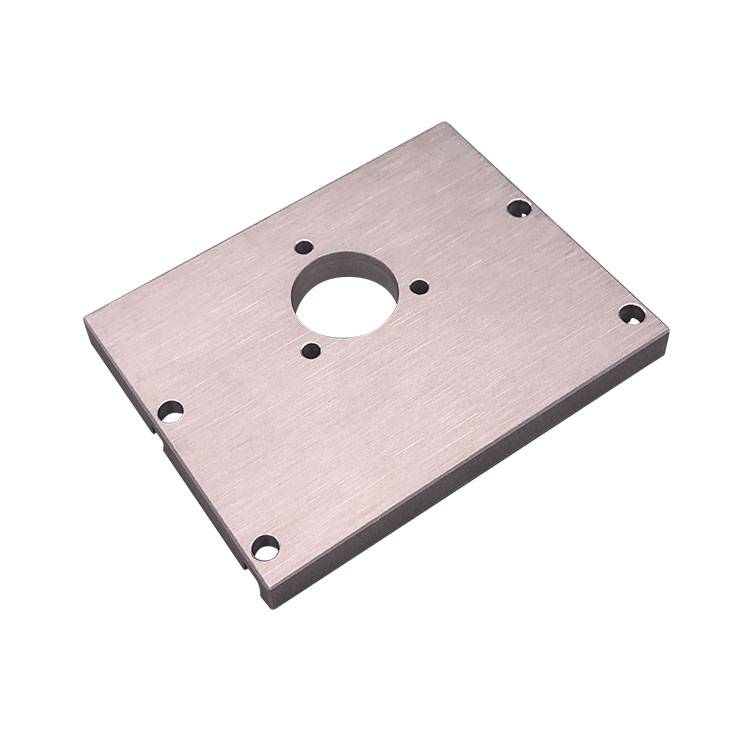
කොටසක සංකීර්ණතාවයට බලපාන සාධක
- කොටස් ප්රමාණය
ප්රමාණය පමණක් කොටසෙහි සංකීර්ණත්වය තීරණය නොකරයි, නමුත් එය සාධකයක් විය හැකිය. මතක තබා ගන්න, ඉඳහිට විශාල තල කොටස් කුඩා, වඩාත් සංකීර්ණ කොටස් වලට වඩා අඩු අභියෝගාත්මක වේ. එසේම, තනි ලක්ෂණවල ප්රමාණය සලකා බලන්න, මන්ද මෙය භාවිතා කරනු ලබන කැපුම් මෙවලමෙහි ප්රමාණයට බලපායි. විශාල, අධිවේගී කැපුම් මෙවලමක් මඟින් ද්රව්ය ඉක්මනින් ඉවත් කළ හැකි අතර, යන්ත්රෝපකරණ කාලය අඩු කරයි.
- කොටස් සැකසීම
කොටසෙහි අවශ්ය මෙහෙයුම්, මැදිහත්වීම් සහ පරීක්ෂා කිරීම් ගණන ද කොටසෙහි සංකීර්ණතාවයට බලපායි. ජ්යාමිතිය, නිමාව සහ ඉවසීම් ආදිය මත පදනම්ව, මෙහෙයුම් අනුපිළිවෙල සංකීර්ණ, කාලය ගතවන සහ සවිස්තරාත්මක විය හැකිය. උදාහරණයක් ලෙස, සංකීර්ණ කොටසකට නැවත දිශානති ගණනාවක් සහ අතින් මැදිහත්වීම් අවශ්ය විය හැකිය. ඉඳහිට, අක්ෂ 5 ක් හෝ මෝල්-හැරවුම් යන්ත්රයක් වඩාත් සුදුසු යන්ත්රය විය හැකිය, උදාහරණයක් ලෙස, එය නිෂ්පාදනය කිරීමට ලාභදායී නම් හෝ අඩු පොදු කාර්ය පිරිවැයක් අවශ්ය නම්.
- කොටස් ඉවසීම්
කොටස් ඉවසීම් භාවිතා කරන CNC යන්ත්රයේ තේරීමට බලපෑ හැකි අතර පිරිවැය සහ ඊයම් කාලයටද බලපෑ හැකිය. අත් කරගත හැකි ඉවසීම ද්රව්ය, යන්ත්රෝපකරණ වේගය සහ මෙවලම් මගින් ද බලපායි. සරලව කිවහොත්, ඉවසීම දැඩි වන තරමට ඔබේ කොටසට වැඩි පිරිවැයක් දැරීමට සිදුවේ. ඉහළ ඉවසීම් වැඩි නිරවද්යතාවයක් සඳහා ඉඩ සලසයි, නමුත් අමතර ක්රියාවලීන්, මෙහෙයුම් සහ මෙවලම් සහ යන්ත්ර ද ඇතුළත් විය හැකි අතර එමඟින් පිරිවැය වැඩි වේ.

නිම කිරීමේ වර්ග
- පබළු පිපිරවීම
පබළු පිපිරවීම යනු වඩාත් ඒකාකාර, සුමට නිමාවක් සඳහා කොටසක ඇති ඕනෑම මතුපිට තැන්පතු හෝ අඩුපාඩු ඉවත් කිරීමයි. ගෝලාකාර හැඩැති පබළු ස්ථාවර නිමාවක් සහතික කරන අතර මැට් නිමාවක් ලබා දීමට බහුලව භාවිතා වේ. වඩාත් සැටින් වැනි හෝ අඳුරු නිමාවක් සඳහා සියුම් පබළු ද භාවිතා කළ හැකිය.
- ඇනෝඩීකරණය කළ නිමාවන්
ඇනෝඩීකරණය කරන ලද නිමාවන් නිශ්චිත ඇඳුම්-ප්රතිරෝධී ආලේපනයක් ලබා දෙන අතර එය සාමාන්යයෙන් වර්ණ ගණනාවකින් ලබා ගත හැකිය. ඇනෝඩීකරණය සාමාන්යයෙන් විනිවිද පෙනෙන අතර ස්ථරය සාමාන්යයෙන් තුනී බැවින් මතුපිට ඇති CNC යන්ත්ර සලකුණු සලකා බැලීමට වග බලා ගන්න.
- යන්ත්රගත කළ පරිදි
කැබැල්ල යන්ත්රගත කරන විට තවත් නිමාවක් මතුපිට රළුබව ඉතිරි කරයි. නිශ්චිත සේවා රළුබව තීරණය කරනු ලබන්නේ Ra අගය භාවිතා කරමිනි. සාමාන්යයෙන් CNC යන්ත්රගත කොටස් සඳහා මතුපිට රළුබව Ra 1.6-3.2µm වේ.
CMM පරීක්ෂණ වාර්තා
CMM වාර්තාවක් යනු කුමක්ද සහ මට එකක් අවශ්ය වන්නේ ඇයි?
ඛණ්ඩාංක මිනුම් යන්ත්රයක් (CMM) පරීක්ෂාවකට, කොටසක් නිශ්චිත ඉවසීමේ අවශ්යතා සපුරාලන්නේ දැයි තහවුරු කර ගැනීම සඳහා කොටසක මානයන් පරීක්ෂා කිරීම සඳහා ඛණ්ඩාංක මිනුම් යන්ත්රයක් භාවිතා කිරීම ඇතුළත් වේ. වස්තුවක ගුණාත්මකභාවය සහ ලක්ෂණ මැනීම සඳහා ඛණ්ඩාංක මිනුම් යන්ත්රයක් භාවිතා කරයි.
පිරිවිතරයන්ට අනුකූල වීම සහතික කිරීම සඳහා වඩාත් සංකීර්ණ කොටස් මැනීම සඳහා CMM පරීක්ෂණයක් අවශ්ය වනු ඇත. අවසාන ගුණාත්මකභාවය සහ නිරවද්යතාවය අවශ්ය වන අතිශය ඉහළ නිරවද්යතාවයකින් යුත් කොටස් සඳහා ඒවා බොහෝ විට ඇතුළත් වේ. මෙම අවස්ථාවේදී, ඇඳීම් සහ සැලසුමට නිවැරදි බව සහතික කිරීම සඳහා සුමට මතුපිට නිමාවන් ද පරීක්ෂා කරනු ලැබේ.
CMM එකක් ක්රියා කරන්නේ වැඩ කොටසක ලක්ෂ්ය මනින පරීක්ෂණයක් භාවිතා කිරීමෙනි. අක්ෂ 3ක් යන්ත්රයේ ඛණ්ඩාංක පද්ධතිය සාදයි. අනෙක් පද්ධතිය වන්නේ කොටස් ඛණ්ඩාංක පද්ධතිය වන අතර, එහිදී අක්ෂ 3 වැඩ කොටසෙහි ලක්ෂණ සහ දත්ත වලට සම්බන්ධ වේ/අනුරූප වේ.

CMM පරීක්ෂණයේ ප්රතිලාභ
CMM පරීක්ෂණ අවශ්ය විටෙක සිදු කරනු ලබන අතර, සමහර විට අනිවාර්ය වේ. CMM පරීක්ෂණ වාර්තා මඟින් සැලසුමට අනුව කොටස නිවැරදිව නිෂ්පාදනය කර ඇති බව සහතික කිරීමෙන් කාලය ඉතිරි කර ගත හැකි අතර පොදු කාර්ය පිරිවැය අඩු කළ හැකිය. මෙය අහම්බෙන් කිසිවක් ඉතිරි නොවන බවත් නැව්ගත කිරීමට පෙර සැලසුමෙන් හෝ දෝෂ වලින් කිසියම් අපගමනයක් හමු නොවන බවත් සහතික කරයි.
කර්මාන්තය මත පදනම්ව, පිරිවිතරයෙන් බැහැරවීම් ව්යසනකාරී විය හැකිය (නිදසුනක් ලෙස, වෛද්ය කර්මාන්තය හෝ අභ්යවකාශ කර්මාන්තය.) මෙම අවසාන තත්ත්ව පාලන පරීක්ෂාව මඟින් කොටස අත්සන් කර සේවාදායකයාට ලබා දීමට පෙර සහතික ලබා දිය හැකිය.
නිෂ්පාදනය විස්තරය